منتج خلاط كيميائي منذ عام 2002.
لغة
منتج خلاط كيميائي منذ عام 2002.
1. درجة حرارة عالية جدًا
إذا كانت درجة الحرارة مرتفعة جدًا أثناء عملية العجن، فقد تخضع المواد الخام (مثل المطاط أو البلاستيك) للتحلل الحراري وتنتج منتجات متفحمة سوداء.
2. المواد غير المتوافقة
إذا كانت المواد الخام المختلطة غير متوافقة، فقد يتسبب ذلك في ارتفاع درجة الحرارة المحلية أو تفاعل غير متساوٍ، مما يؤدي إلى ظهور مواد كوكر.
3. القص الميكانيكي
قد تؤدي قوة القص العالية لخلاط سيجما إلى تشويه بعض المواد أثناء عملية الخلط، مما يؤدي إلى ظهور جزيئات سوداء أو خبث.
4. التلوث بالشوائب
قد تحتوي المواد الخام على شوائب أو ملوثات، والتي ستتحول إلى اللون الأسود أثناء المعالجة وتشكل خبثًا أسود.
5. معلمات التشغيل غير الصحيحة
إذا كان وقت الخلط طويل جدًا وكانت السرعة عالية جدًا، فسيتم خلط المواد بشكل مفرط، مما يؤدي إلى توليد حرارة غير ضرورية وخبث أسود.
1. انخفاض جودة المنتج
يؤثر الخبث الأسود على مظهر المنتج النهائي ولونه وتجانسه، مما يجعل المنتج غير مطابق لمعايير الجودة، مما قد يؤدي إلى شكاوى العملاء أو إرجاعهم.
2. انخفاض الأداء
قد يؤثر وجود الخبث الأسود على الخواص الفيزيائية والكيميائية للمادة، مثل القوة والمرونة والمقاومة الكيميائية، مما يقلل من الأداء العام للمنتج.
3. انخفاض كفاءة المعالجة
قد يتسبب الخبث الأسود في زيادة تآكل المعدات، وزيادة تكرار الصيانة، وزيادة وقت توقف الإنتاج، وبالتالي تقليل كفاءة الإنتاج.
4. قضايا البيئة والسلامة
قد يحتوي الخبث الأسود على مواد ضارة، وقد يؤدي التعامل غير السليم معه إلى تلوث البيئة. بالإضافة إلى ذلك، قد تكون بعض الخبث الأسود قابلة للاشتعال، مما يزيد من مخاطر السلامة.
5. زيادة التكاليف
من أجل حل مشكلة الخبث الأسود، قد تكون هناك حاجة إلى عمليات تنظيف إضافية أو غربلة أو إعادة معالجة، مما سيؤدي إلى زيادة تكاليف الإنتاج وتكاليف العمالة.
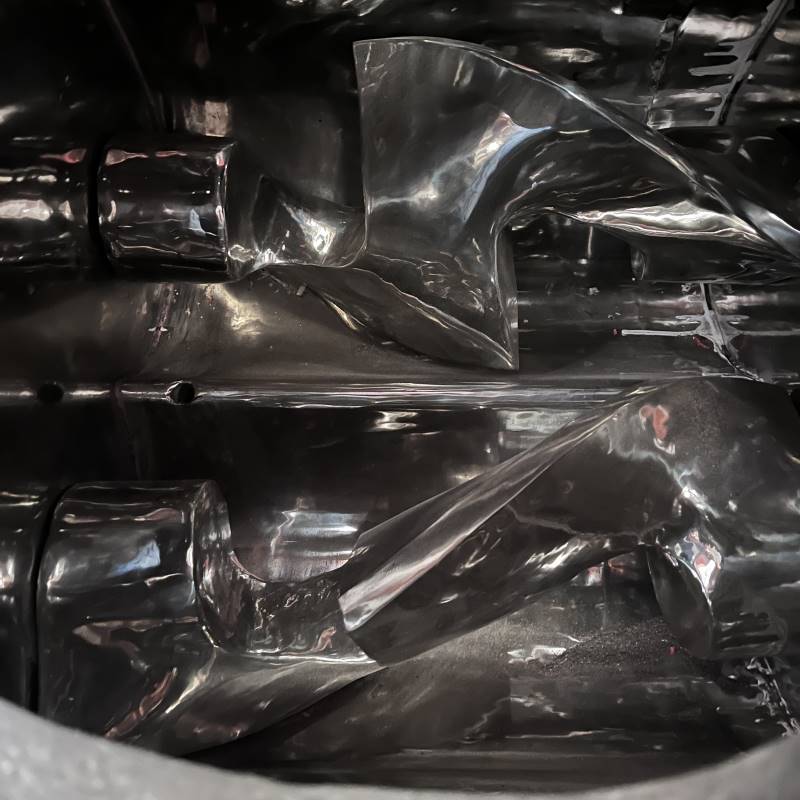
1. تحسين تصميم الشفرة: استخدم شفرات الخلط المصممة خصيصًا لتحسين سيولة المواد وتشتتها وتقليل الحرارة الزائدة المحلية.
2. أضف نظام التبريد وصندوق الفراغ: يمكن لنظام التبريد أن يقلل درجة الحرارة أثناء الخلط في الوقت الحقيقي لمنع المواد من التكويك. يمكن لصندوق الفراغ أن يمتص الخبث الأسود الناتج.
3. تحسين هيكل الختم: تحسين تصميم الختم لمنع تسرب المواد وتقليل الأكسدة والتدهور الناجم عن الاتصال بين المواد والهواء.
4. فجوة صغيرة بين عمود الشفرة والأسطوانة: الفجوة بين عمود الشفرة والأسطوانة في ماكينات JCT خلاط سيجما يتراوح ما بين 2-3 مم، ولن يعلق الخبث الأسود في الفجوة.

نحن منتجات خلاط مهنية
الشركة المصنعة ، وتوفير عجن ،
مفاعل ، خلاط ثنائي المحور ، إلخ.