2002년부터 제품 화학 믹서.
언어
2002년부터 제품 화학 믹서.
1. 온도가 너무 높음
반죽 과정에서 온도가 너무 높으면 원료(고무, 플라스틱 등)가 열분해되어 검은 탄화 제품이 생성될 수 있습니다.
2. 호환되지 않는 재료
혼합된 원료가 서로 맞지 않을 경우 국부적인 과열이나 불균일한 반응이 발생하여 코커 원료가 발생할 수 있습니다.
3. 기계적 전단
시그마 믹서의 높은 전단력은 혼합 과정에서 일부 재료를 손상시켜 검은색 입자나 슬래그를 생성할 수 있습니다.
4. 불순물 오염
원료에는 불순물이나 오염 물질이 포함되어 있을 수 있으며, 이는 가공 중에 검게 변하고 검은색 슬래그를 형성할 수 있습니다.
5. 부적절한 작동 매개변수
혼합 시간이 너무 길고 속도가 너무 높으면 재료가 과도하게 혼합되어 불필요한 열과 흑색 슬래그가 발생합니다.
1. 제품 품질 저하
흑색 슬래그는 최종 제품의 외관, 색상, 균일성에 영향을 미쳐 제품이 품질 기준에 맞지 않게 되어 고객 불만이나 반품으로 이어질 수 있습니다.
2. 성능 저하
흑색 슬래그의 존재는 재료의 강도, 탄성, 내화학성 등 재료의 물리적, 화학적 특성에 영향을 미쳐 제품의 전반적인 성능을 저하시킬 수 있습니다.
3. 처리 효율성 감소
흑색 슬래그는 장비 마모 증가, 유지보수 빈도 증가, 생산 중단 시간 증가로 인해 생산 효율성을 저하시킬 수 있습니다.
4. 환경 및 안전 문제
흑색슬래그에는 유해물질이 함유되어 있을 수 있으며, 부적절한 취급으로 인해 환경오염이 발생할 수 있습니다. 또한 일부 흑색 슬래그는 가연성이 있어 안전 위험이 높아질 수 있습니다.
5. 비용 증가
흑색 슬래그 문제를 해결하기 위해서는 추가적인 세척, 스크리닝 또는 재처리가 필요할 수 있으며, 이로 인해 생산 비용과 인건비가 증가하게 됩니다.
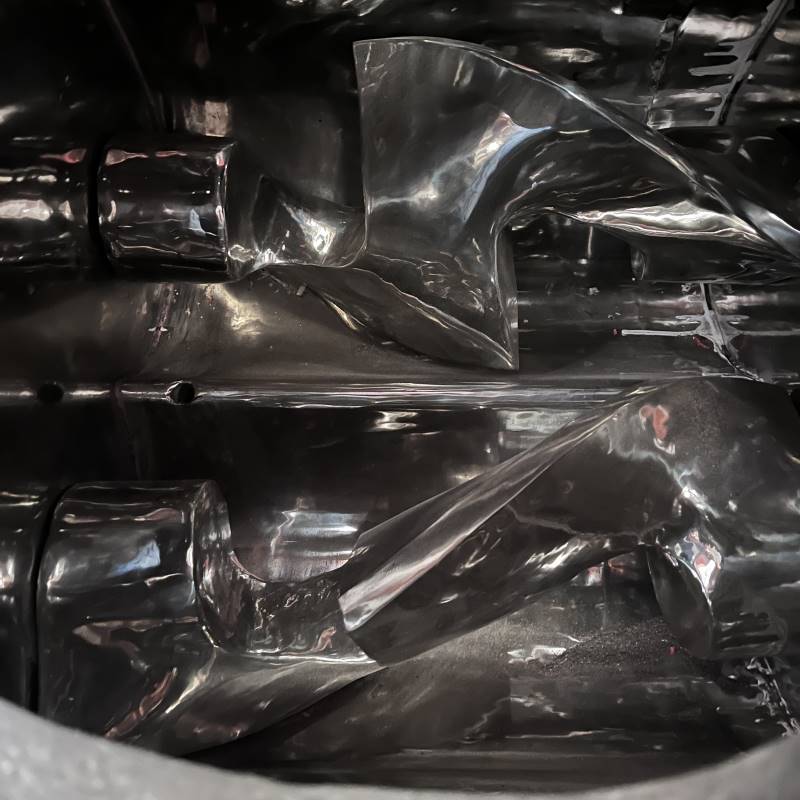
1. 블레이드 설계 최적화: 특수 설계된 믹싱 블레이드를 사용하여 재료의 유동성과 분산성을 향상시키고 국부적인 과열을 줄입니다.
2. 냉각 시스템 및 진공 상자 추가: 냉각시스템으로 혼합시 온도를 실시간으로 낮추어 원료의 코킹을 방지합니다. 진공 상자는 생성된 흑색 슬래그를 흡수할 수 있습니다.
3. 씰링 구조 개선: 재료의 누출을 방지하고 재료와 공기의 접촉으로 인한 산화 및 열화를 줄이기 위해 밀봉 설계를 최적화합니다.
4. 블레이드 샤프트와 실린더 사이의 작은 간격: JCT Machinery의 블레이드 샤프트와 실린더 사이의 간격 시그마 믹서 2~3mm사이로 검은색 슬래그가 끼지 않습니다.