2002년부터 제품 화학 믹서.
언어
2002년부터 제품 화학 믹서.
01
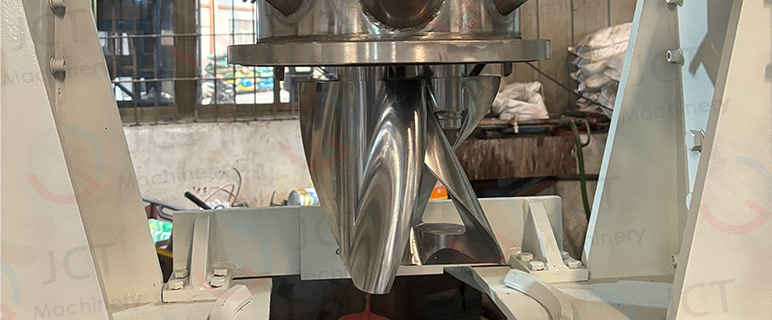
두 세트의 반죽날이 케틀 바디에서 다른 속도로 행성적으로 회전합니다. 날과 재료 사이의 접촉 표면은 비교적 크고 케틀 바디의 전체 내벽을 긁을 수 있습니다. 재료는 사각지대 없이 반복적으로 저어지고 반죽됩니다.
02
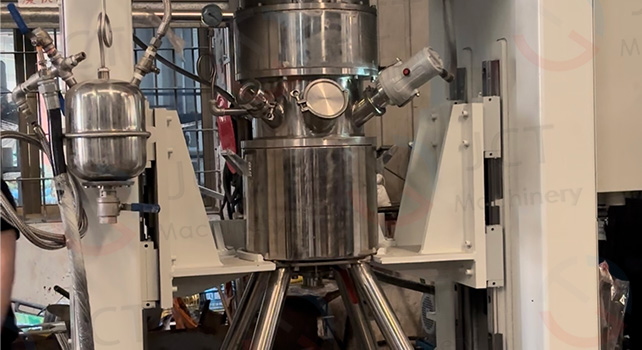
재료가 반죽된 후, 프레임은 리프팅 시스템을 통해 케틀 바디에서 분리되고, 케틀 바디는 배출 시스템으로 이송될 수 있습니다. 조작이 간단하고 배출이 편리하며, 여러 케틀 바디와 함께 사용할 수 있습니다.
03
수직 반죽기의 재료와 접촉하는 유일한 부분은 주전자 본체의 내벽과 반죽 블레이드입니다. 이 부분은 미세 가공되어 매끄러운 거울 표면으로 연마되었습니다. 반죽하는 동안 재료를 오염시키지 않으며 청소하기 쉽습니다.
04
수직 반죽기의 씰과 베어링은 재료와 접촉하지 않으므로 재료 부식으로 인한 오일 누출, 진공 누출, 베어링 손상이 발생하지 않습니다.
05
고점도 재료는 반죽할 때 많은 열을 발생시키는 경우가 많습니다. 주전자 본체에는 재킷을 장착하고 온도 조절 시스템에 연결하여 재료의 온도를 안정적으로 제어할 수 있습니다.