Mezclador químico de productos desde 2002.
Idioma
Mezclador químico de productos desde 2002.
1. Mezcla y reacción
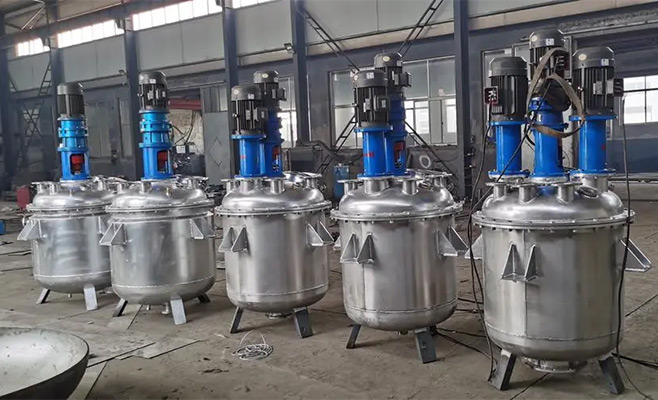
Reacción química: El reactor de tanque agitado continuo puede mezclar uniformemente aguas residuales y reactivos (como floculantes, precipitantes, etc.), promover reacciones químicas y mejorar la eficiencia del tratamiento.
Estabilidad: Mediante agitación continua, se garantiza que los reactivos estén completamente en contacto en el reactor para formar un entorno de reacción estable.
2. Eficiencia del tratamiento
Descontaminación de alta eficiencia: Aplicable a una variedad de procesos de tratamiento de aguas residuales, como floculación, precipitación y oxidación, puede eliminar eficazmente materia suspendida, grasa y sustancias nocivas en las aguas residuales.
Operación continua: El modo de funcionamiento continuo mejora la capacidad de tratamiento y es adecuado para el tratamiento de aguas residuales de gran caudal.
3. Control de temperatura y presión
Flexibilidad de procesos: La temperatura y la presión se pueden ajustar para cumplir con diferentes requisitos del proceso de tratamiento de aguas residuales, como reacciones termoquímicas o tratamiento a alta presión.
4. Sedimentación y Separación
Separación sólido-líquido: Después de tratar las aguas residuales, se introduce el agente de precipitación en el reactor para promover la precipitación de partículas sólidas, lo cual es conveniente para la posterior separación y tratamiento.
Mejorar el efecto de separación: La función de agitación ayuda a mejorar la eficiencia de la precipitación y el efecto de separación.
5. Control y Monitoreo
Control automático: Puede equiparse con sensores y sistemas de control para realizar monitoreo y control automático de parámetros como flujo, temperatura y valor de pH, y mejorar la estabilidad y seguridad de la operación.

Somos un mezclador profesional de productos.
fabricante, proporcionando amasadora,
reactor, mezclador de doble eje, etc.